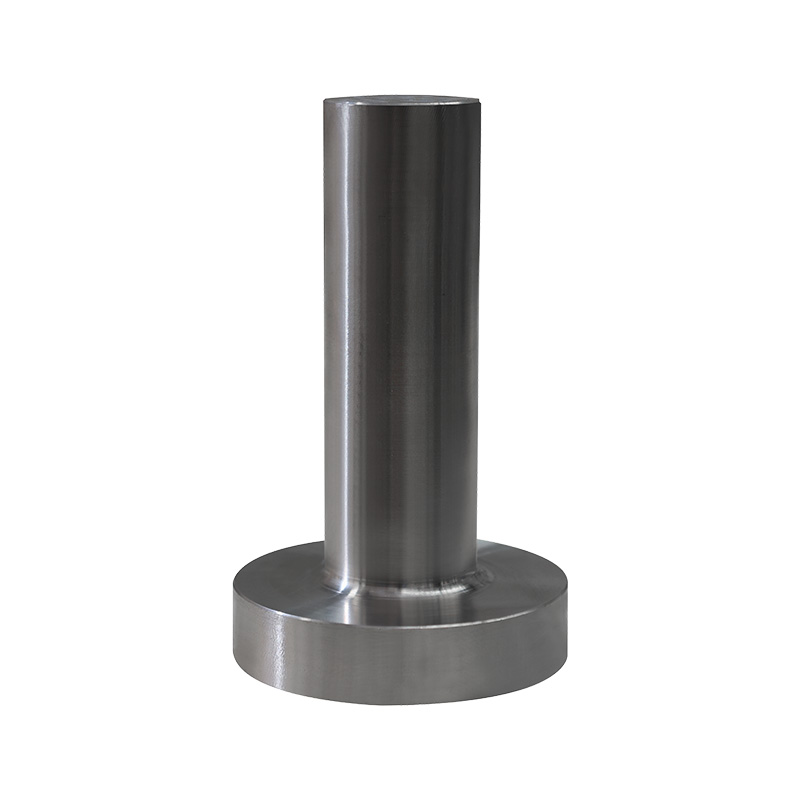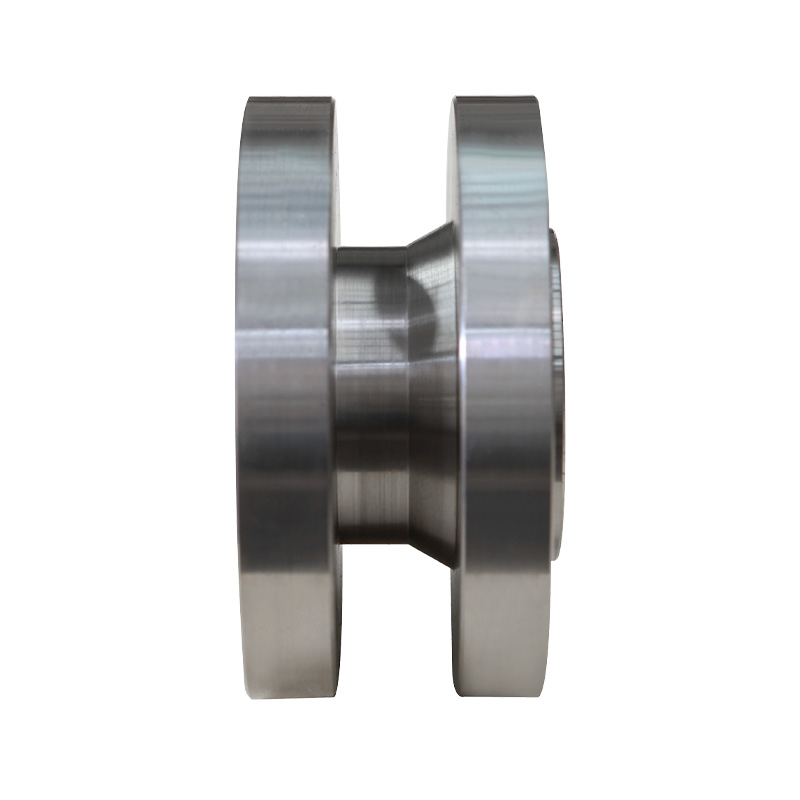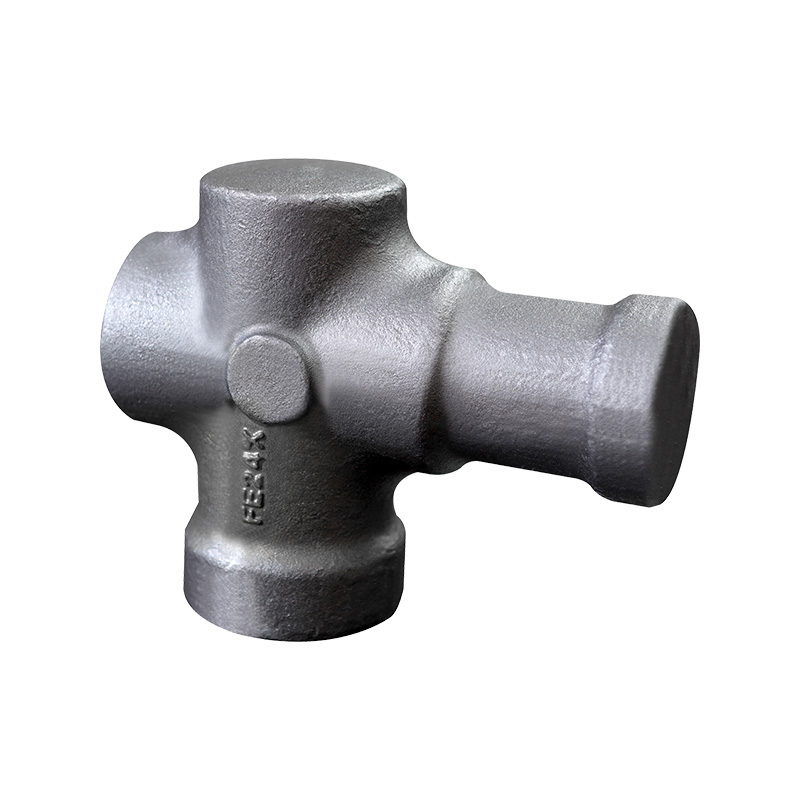


De fleste metaller med nok duktilitet kan smides, men ikke alle metaller er praktiske for industrielle deler. Metalllene som vanligvis velges for smidde komponenter inkluderer karbonstål, legert stål, rustfritt stål, aluminium, titan, kobber og nikkelbaserte legeringer . Hver metallfamilie oppfører seg forskjellig under en presse eller hammer, og det riktige valget avhenger av serviceforholdene. Et ventilhus som transporterer sur gass krever korrosjonsbestandig materiale som 2205 dupleks rustfritt stål, mens en gruveknuser krever slagfasthet fra et smidd legert stål. Å få metallet riktig i starten unngår kostbare feil senere.
Hele utvalget av smidbare metaller
Metallvalg er den første beslutningen i produksjon av smidde deler. Nedenfor er en praktisk oversikt over de smidbare metallene som oftest brukes av industrielle produsenter. Tabellen gir vanlige karakterer og typiske sluttbruk for hver familie.
| Metal familie | Vanlige karakterer | Hvorfor den er smidd | Typisk bruk |
|---|---|---|---|
| Karbonstål | 1018, 1045, A36 | Høy styrke, god bearbeidbarhet, lav pris | Aksler, tannhjul, konstruksjonsdeler |
| Legert stål | 4140, 4340, 8620 | Høy styrke og tretthetsmotstand | Veivaksler, koblingsstenger |
| Rustfritt stål | 304, 316, 17-4 PH | Korrosjonsbestandighet, høy temperaturstyrke | Ventil deler, kjemisk utstyr |
| Aluminiumslegeringer | 6061, 7075, 2024 | Lett, utmerket styrke-til-vekt-forhold | Luftfartsdeler, industrielle rammer |
| Titanlegeringer | Ti-6Al-4V | Sterk ved høy temperatur, korrosjonsbestandig | Medisinske implantater, flydeler |
| Nikkellegeringer | Inconel 625, 718 | Oksidasjonsbestandig ved høy temperatur | Gassturbiner, kjemisk prosessering |
| Kobberlegeringer | C11000, C17200 | Utmerket ledningsevne, formbarhet | Elektriske kontakter, varmevekslere |
Karbonstål er det mest økonomiske og mest brukte smimetallet. Den reagerer forutsigbart på varmebehandling og gir god bearbeidbarhet. Legert stål tilfører krom, nikkel og molybden for å øke styrke, seighet og herdbarhet. Rustfritt stål beskytter mot korrosjon, noe som er essensielt i ventil- og kjemisk utstyr. Aluminiumssmiing er verdsatt for sin lave vekt og utmerkede styrke-til-vekt-forhold, ofte brukt i romfart og transportrammer. Titan er dyrt, men gir eksepsjonell korrosjonsbestandighet og høy temperaturstyrke for medisinske deler og romfartsdeler. Nikkelbaserte legeringer som Inconel 718 opprettholder sin styrke ved temperaturer over 700°C, noe som gjør dem kritiske i gassturbiner og petrokjemiske reaktorer. Kobberlegeringer er mindre vanlige i tung smiing, men er verdsatt for konduktivitet.
Hva gjør et metall smibart
Tre faktorer avgjør om et metall kan smides med hell: duktilitet, temperaturfølsomhet og deformasjonshastighet .
Duktilitet beskriver hvor mye et metall kan strekke seg uten å sprekke. Metaller med høy duktilitet, som karbonstål, kan deformeres over et bredt spekter av forhold. Temperaturfølsomhet er viktig fordi hvert metall har et spesifikt smivindu der det blir plast uten å gå i stykker. Deformasjonshastigheten definerer hvor raskt metallet kan klemmes; noen legeringer vil rive hvis pressen går for raskt frem.
| Metal | Smiing temperaturområde | Typisk reduksjonsforhold | Kornstruktur resultat |
|---|---|---|---|
| Karbonstål | 1100-1200°C | 3:1 til 5:1 | Raffinert, isotropisk |
| Rustfritt stål | 1100-1260°C | 3:1 til 4:1 | Korrosjonsbestandig struktur |
| Aluminium | 375-475°C | 4:1 til 8:1 | Fin og ensartet |
| Titanium | 815-980°C | 2:1 til 4:1 | Kontrollert kornorientering |
| Nikkellegering | 1040-1230°C | 3:1 til 6:1 | Grov, men duktil |
Karbonstål har et bredt smivindu, som er grunnen til at det er standardvalget for store smiinger. Rustfritt stål krever nøyaktig temperaturkontroll fordi det kan bli for følsomt for deformasjon. Aluminium trenger lave tøyningshastigheter for å unngå riving, og titan har en tendens til å avkjøles raskt, så det blir ofte smidd på oppvarmede dyser.
Smiingsprosesser og metallkompatibilitet
Smiingsprosesser påvirker hvordan et metall flyter og når sin endelige form. De tre hovedmetodene som brukes i industriell produksjon er åpen formsmiing, lukket formsmiing og sømløs ringrulling .
Åpne Die Forging
Åpen formsmiing bruker flate, ikke-konturformede dyser og er best egnet for store stål- og legeringsståldeler. Metallet presses gjentatte ganger mellom formene mens det roteres, noe som gir det en raffinert kornstruktur langs delens lengde.
Lukket formsmiing
Lukket formsmiing former metallet i formede former. Det fungerer bra for rustfritt stål, aluminium og titan fordi det kan produsere komplekse geometrier med strammere toleranser enn smiing med åpen form.
Sømløs ringrulling
Sømløs ringrulling gir ringer med kontinuerlig kornstrøm. Den brukes ofte med legert stål, rustfritt stål og nikkellegeringer for lagre, flenser og trykkbeholdere.
Hos Xinyu Forging har vi interne muligheter for alle tre prosessene, slik at vi kan tilpasse smiingsmetoden til metallets egenskaper. Utforsk våre fulle smifunksjoner .
Metallutvalg for ulike industrielle bruksområder
Ulike industrielle miljøer stresser metaller på forskjellige måter. De følgende avsnittene oppsummerer hvilke metaller som fungerer best i hvert felt.
Olje, gass og petrokjemisk smiing
Olje- og gassutstyr ser korrosive væsker, høyt trykk og ofte høye temperaturer. Smidde deler i denne sektoren brukes vanligvis 316L rustfritt stål, dupleks rustfritt stål eller nikkelbaserte legeringer som Inconel 625 . Disse metallene motstår kloridgroper og sulfidspenningssprekker.
For eksempel kan brønnhodekomponenter laget av smidd rustfritt stål håndtere trykk over 10 000 psi i surgasstjeneste. Den smidde kornstrukturen motstår sprekkforplantning mye bedre enn støpte deler.
 Olje og gass petrokjemisk smiing for høytrykkstjeneste Disse smidde komponentene sikrer trykkgrenseintegritet i tøffe olje- og gassmiljøer. Med materialer som 17-4 PH rustfritt stål tåler de ekstremt trykk og korrosjon, noe som gjør dem avgjørende for pålitelig drift. Se produkt →
Ventilsmiing
Ventiler fungerer ved et bredt spekter av trykk og temperaturer. Kroppen, skiven og stammen er vanligvis smidd av 17-4 PH rustfritt stål, 316 rustfritt stål eller legert stål . 17-4 PH er spesielt vanlig fordi det gir høy styrke og god korrosjonsbestandighet i ett materiale.
Ved høytrykksdampservice leverer ventilhus i smidd legert stål styrken til å inneholde opptil 2500 trykkklasseklassifiseringer. Ventilsmiing skal ha en tett kornstruktur for å hindre lekkasjeveier langs trykkgrensen.
Ventilsmiing for Fluid Control and Pressure Vessels Ventilsmiing tilbyr raffinert kornstruktur for å forhindre lekkasjebaner og tåle høye fysiske påkjenninger. De er avgjørende for sikker væskekontroll i energi- og industrielle rørledningsnettverk. Se produkt → Gruvemaskineri Smiing
Gruveutstyr utsettes for høye belastninger, slitasje og hyppige overbelastninger. Smidde deler til knusere, slipemøller og transportsystemer er vanligvis laget av legeringsstål som 4340 eller manganstål . Disse materialene har høy utmattelsesstyrke og kan absorbere støt uten å sprekke.
Gruvemaskineri smiing fra høyfast legert stål kan redusere nedetiden med opptil 30 % sammenlignet med støpte alternativer, fordi den smidde kornstrukturen hindrer sprekker i å vokse.
Gruvemaskineri Smiing for Heavy-Duty Equipment Smidde deler til gruvemaskiner gir høy utmattelsesstyrke og støtdemping, noe som reduserer nedetid under slitende forhold. De er avgjørende for knusere, møller og transportører under tung belastning. Se produkt → Smiing av kjernekraftprosjekter
Kjernekraftutstyr krever materialer som tåler høye temperaturer, stråling og lange driftssykluser. Austenittiske rustfrie stål og nikkelbaserte legeringer er standardvalg for store smidde ringer og trykkbeholderkomponenter. Disse legeringene beholder sine mekaniske egenskaper ved høye temperaturer.
Maksimal smistørrelse og vektgrenser
Størrelsen på en smidd del er begrenset av smipressens kapasitet og metallets strømningsstyrke ved temperatur. Store, tunge deler krever større pressetonnasje for å oppnå full deformasjon. For referanse kan industrielle smiprodusenter produsere deler med ytre diametre opptil 20 fot (6,1 meter) og individuelle vekter opptil 40 000 pund (18 100 kg) i en enkelt smiing. Begrensning av delens geometri kan øke rekkevidden av metaller du kan bruke, fordi sterkere metaller trenger mer kraft for å deformeres.
- Maks ytre diameter: 20 fot / 6,1 meter
- Maks vekt i ett stykke: 40 000 pund / 18 100 kg
- Leveringsbetingelser: som smidd eller ferdig maskinert
Ofte stilte spørsmål
Kan støpejern smies?
Nei. Støpejern inneholder høye karbonnivåer som gjør det sprøtt. Den går i stykker i stedet for å deformeres under en presse. Smiing er begrenset til duktile metaller.
Hvilket metall er mest brukt i smiing?
Karbonstål er det vanligste smimetallet. Den er kostnadseffektiv, enkel å maskinere og tilgjengelig i mange standardkvaliteter.
Kan aluminiumssmiing erstatte ståldeler?
Ja, når vekten er kritisk. 6061 og 7075 aluminiumssmiing har styrke-til-vekt-forhold som tillater lettere komponenter. De matcher imidlertid ikke stål i råstyrke.
Kan man smi titan?
Ja. Ti-6Al-4V er den mest brukte titanlegeringen for smiing. Det krever oppvarmede dyser og langsom deformasjon for å unngå sprekkdannelse.
Hvilke metaller kan ikke smides?
Støpejern, noen magnesiumlegeringer og visse verktøystål med høy karbon kan ikke smides fordi de har lav duktilitet. De sprekker under deformasjon.
Konklusjon: Hvordan velge riktig smibart metall
Å velge riktig metall for en smidd del er en teknisk beslutning. Begynn med driftsforholdene: temperatur, trykk, etsende medier og belastningstype. Sammenlign deretter de mekaniske egenskapene til kandidatmetaller. Til slutt, kontroller at metallet kan formes av den valgte smiingsprosessen.
- Definer tjenestekravene.
- List opp metaller som oppfyller disse kravene.
- Vurder kompatibilitet med smiprosess.
- Vurder kostnad og maskinering.
Hvis du er usikker på materialvalg, kontakt vårt ingeniørteam . Vi kan gjennomgå søknadskravene dine og anbefale en passende legering, smiingsprosess og etterbehandlingsrute.