

Hvis du trenger et svar på én linje først: 4140 er den sterkere, hardere og mer tretthetsbestandige karakteren , mens 4130 er den tøffere, mer sveisbare og mer tilgivende karakteren . For maskinerte og varmebehandlede mekaniske deler som aksler, gir, ventilhus og pinner, er 4140 det vanlige valget. For sveisede strukturer som rammer, rørformede sammenstillinger og trykkbeholdere er 4130 den tryggere standarden.
Begge tilhører AISI-SAE 41xx-familien av krom-molybden lavlegerte stål. De har samme krominnhold, 0,80-1,10%, og samme molybdeninnhold, 0,15-0,25%. Nesten hver forskjell som betyr noe for en designingeniør, en innkjøpssjef eller en smileverandør kommer ned til to bevisste endringer: 4140 inneholder omtrent 0,10 % mer karbon og 0,35 % mer mangan enn 4130.
Denne artikkelen sammenligner de to karakterene på tvers av sammensetning, mekaniske egenskaper, herdbarhet, sveisbarhet, bearbeidbarhet, bruksområder, kostnader og smiadferd, og avsluttes med en praktisk utvalgssjekkliste og en FAQ. Innholdet er organisert slik at du kan ta en forsvarlig materiell beslutning uten å lese en 400 siders materialhåndbok.
Start med komposisjon: to elementer skaper hver virkelig forskjell
Sammensetningsområdene nedenfor følger SAE J404 og ASTM A29 karakterlister, som er referansedokumentene som stålverk og smibutikker bruker når de definerer en varme. Maksimale urenhetsgrenser for fosfor og svovel er identiske i begge kvaliteter, så den praktiske sammenligningen starter med karbon og mangan.
| Element | 4130 (%) | 4140 (%) | Hva forskjellen gjør |
|---|---|---|---|
| Karbon | 0,28-0,33 | 0,38-0,43 | Øker oppnåelig styrke, hardhet og herdbarhet; senker duktilitet og sveisbarhet. |
| Mangan | 0,40-0,60 | 0,75-1,00 | Utdyper herdingsresponsen; forbedrer sponbrudd under bearbeiding. |
| Silisium | 0,15-0,35 | 0,15-0,35 | Identisk; fungerer hovedsakelig som et deoksidasjonsmiddel under smelting. |
| Krom | 0,80-1,10 | 0,80-1,10 | Identisk; forbedrer herdbarhet og slitestyrke. |
| Molybden | 0,15-0,25 | 0,15-0,25 | Identisk; opprettholder styrke ved forhøyet temperatur og reduserer risikoen for sprøhet. |
| Fosfor (maks.) | 0.035 | 0.035 | Identisk; holdes lavt for å beskytte duktilitet og seighet. |
| Svovel (maks.) | 0.040 | 0.040 | Identisk; kontrollert for lydsmiing og sveiseoppførsel. |
0,10 % karbonøkning i 4140 er ikke en liten detalj. Karbon kontrollerer den maksimale hardheten et stål kan nå etter bråkjøling. Det øker også karbonekvivalentverdien som sveiseingeniører overvåker mest nøye. Ved komposisjoner i mellomklassen har 4130 en karbonekvivalent på omtrent 0,61, mens 4140 når omtrent 0,78. Det enkelt skiftet flytter 4140 fra "sveisbar med forholdsregler" til "sveisbar kun med streng prosedyrekontroll."
Mekaniske egenskaper: hvor styrkegapet faktisk viser seg
Mekaniske verdier skifter med seksjonsstørrelse, varmebehandling og testretning, så tallene nedenfor er typiske verdier for 25-millimetersstenger, kompilert fra ASM International Handbook Volume 1 og vanlige kommersielle leverandørdata. De er nyttige for sammenligning, ikke for endelig design. Design alltid ut fra minimumsverdiene som er angitt i den faktiske kjøpsspesifikasjonen.
| Karakter | Tilstand | Strekkfasthet (MPa) | Flytestyrke (MPa) | Forlengelse (%) | Hardhet |
|---|---|---|---|---|---|
| 4130 | Glødet | ~560 | ~460 | ~28 | ~156 HB |
| 4140 | Glødet | ~655 | ~420 | ~26 | ~197 HB |
| 4130 | Normalisert | ~670 | ~475 | ~25 | ~190 HB |
| 4140 | Normalisert | ~1020 | ~760 | ~18 | ~262 HB |
| 4130 | Oljekjølt, temperert 540°C | ~1030 | ~890 | ~17 | ~32 HRC |
| 4140 | Oljekjølt, temperert 540°C | ~1240 | ~1100 | ~14 | ~38 HRC |
I normalisert tilstand leverer 4140 omtrent 50 % mer flytegrense enn 4130. Etter bråkjøling og temperering ved 540°C, holder 4140 fortsatt en 20% styrkefordel , men med lavere forlengelse. Avveiningen er konsekvent: hver gang du presser karbon og mangan opp, får du styrke og hardhet og gir opp duktilitet og slagfasthet.
Seighetssiden av samme bord
Slagfasthet følger motsatt kurve. I typiske publiserte Charpy V-notch-data lander normaliserte 4130 i området 60-80 J, mens 4140 bråkjølt og temperert til 38 HRC vanligvis ligger rundt 30-40 J. For en komponent som må absorbere støt uten å sprekke - en gruvepinne, en løfteør, en tungt bråkjølt og temperert spalte - som har større betydning for rammens styrke-gap.
Herdbarhet og varmebehandling: Jo tykkere seksjonen er, jo større gapet
Herdbarhet er evnen til å danne martensitt gjennom tverrsnittet under bråkjøling. 4130 er en grunnherdende karakter; 4140 er en dypherdende karakter. I en runde på 50 millimeter vil en oljeslukking nå omtrent 40 HRC i sentrum av 4140 , mens 4130 typically stops around 25-30 HRC på samme dybde . Derfor bestilles 4140 jevnlig som forherdet stang i store diametre og 4130 ikke.
Typiske varmebehandlingsruter
- 4130: austenitiser 845-870°C, bråkjøl i olje (vann brukes noen ganger til tynne seksjoner), temperer 205-650°C avhengig av målhardhet. Etter smiing, normaliser ved 870-925°C.
- 4140: austenitisere 845-870°C, bråkjøling i olje, temperering 205-650°C. Etter smiing, normaliser ved 870-900°C eller fortsett direkte til herding og temperering for høystyrkeservice.
| Tempereringstemperatur (°C) | 4130 hardhet (HRC) | 4140 hardhet (HRC) |
|---|---|---|
| 205 | ~50 | ~54 |
| 315 | ~47 | ~51 |
| 430 | ~40 | ~45 |
| 540 | ~32 | ~38 |
| 650 | ~25 | ~30 |
Ved samme tempereringstemperatur kjører 4140 ca 5-6 HRC hardere enn 4130. Dette har en praktisk konsekvens: en del spesifisert til 32-36 HRC kan produseres i 4140 ved høyere tempereringstemperatur, noe som gir mer duktilitet for samme hardhet. I 4130 ville det å oppnå samme hardhet kreve et lavere temperament, noe som ville gjøre materialet mer sprøtt på samme styrkenivå.
Sveisbarhet: det sterkeste argumentet for 4130
Hvis delen skal sveises - en ramme, en rørformet enhet, en trykkbeholder, en fabrikkert arm, en brakett - gir 4130 deg et mye bredere prosessvindu. Det lavere karboninnholdet holder den varmepåvirkede sonen mykere, så følsomheten for kjølehastigheten og sprekkdannelsen risikerer at begge faller. 4140 kan sveises, men prosedyren har reelle konsekvenser for butikkkostnader og sveiseintegritet.
4130 sveisepraksis
- Forvarm 150-260°C for seksjoner tykkere enn ca. 12 mm; tungt begrensede ledd trenger den øvre delen av dette området.
- Bruk lavhydrogenfyllstoff: ER80S-D2 for styrketilpasning, ER70S-2 når sveisen får være litt mykere enn grunnmaterialet.
- Hold interpass-temperaturen på eller under 260°C og unngå langsom avkjøling i martensitt-dannende området.
- Spenningsavlastning etter sveising ved 480-650°C anbefales for fastholdte skjøter; Kritisk romfartsarbeid krever ofte full normalisering og temperering etter sveising.
4140 sveisepraksis
- Forvarm 200-315°C; bruk minst 250°C for svært begrensede skjøter.
- En lavhydrogenprosess er obligatorisk: GTAW eller GMAW med lavhydrogenfyllstoff; unngå elektroder som kan føre hydrogen inn i sveisen.
- Varmebehandling etter sveising er normalt nødvendig for å gjenopprette duktiliteten og forhindre forsinket sprekkdannelse i varmepåvirket sone.
- Designregel: 4140-sveising er fornuftig når sveisen er ikke-strukturell eller delen vil bli fullstendig varmebehandlet etterpå. For kontinuerlige lastbærende sveiser, revurder karakteren.
Bunnlinjen: for sveisede sammenstillinger, 4130. For maskinerte komponenter som bare trenger en mindre sveis, kan 4140 med en kontrollert prosedyre fungere, men hver ekstra sveis øker risikoen og inspeksjonskostnadene.
Bearbeidbarhet: tilfellet der 4140 kan se bedre ut
Det høres kontraintuitivt ut, men i glødet tilstand maskinerer 4140 ofte litt mer forutsigbart enn 4130. Det høyere manganinnholdet forbedrer sponbruddet, og den litt høyere starthardheten lar skjæreverktøyet ta et renere skjæresnitt. Ingen av karakterene er vanskelige å maskinere; begge reagerer godt på karbidverktøy.
- 4130 leveres vanligvis normalisert ved ca. 190 HB. Maskin den, og send den deretter ut for varmebehandling hvis den endelige hardheten er over ~35 HRC.
- 4140 kjøpes ofte ferdigherdet til 28-32 HRC. Maskin direkte for å fullføre og hopp over varmebehandlingstrinnet etter maskinering helt.
- For dreiing 4130 eller 4140 er karbidskjær ved 60-120 m/min med kjølevæske typiske; bruk positive rakegeometrier for den mykere glødede tilstanden.
- Gjenger og kilesporskjæring favoriserer 4140 forhåndsherdet, fordi de ferdige gjengene beholder sin slitestyrke uten en ny operasjon.
Når du sammenligner totalkostnaden, vinner den forhåndsherdede 4140-ruten ofte over 4130 pluss et separat varmebehandlingspass, selv om selve materialet koster mer. Besparelsene kommer fra færre butikkoperasjoner, kortere ledetider og ingen forvrengningskorreksjon etter herding.
Søknader: to designfilosofier, en beslutning
Den vanlige stenografien i maskindesign er enkel: 4130 for strukturer, 4140 for maskiner. Den lengre versjonen avhenger av hvordan delen er lastet, skjøtet og produsert.
Hvor 4130 er riktig anrop
- Flykonstruksjonsrør, motorfester og rullebur, hvor sveiset kromolyrør er den etablerte standarden.
- Racing-chassis, opphengsarmer og sykkelrammerør, der tynne vegger og sveisbarhet betyr mer enn topphardhet.
- Høytrykks hydrauliske sylindre og slanger der designtrykket holder seg moderat.
- Lette braketter, kiler og sveisede underrammer i transportutstyr.
Hvor 4140 er riktig anrop
- Kraftoverføringsaksler, aksler, spindler, veivaksler og koblingsstenger.
- Tannhjul, tannhjul, tannhjul og koblinger som trenger en hard, slitesterk overflate.
- Smidde ventilhus, panser, stengler og endekoblinger for olje- og gassservice.
- Borkrager, stabilisatorer, subs og verktøyforbindelser i boresammenstillinger.
- Pinner, foringer, ruller og sliteplater i gruvedrift og tungt anleggsutstyr.
- Smiedyser, skjærblader og produksjonsverktøy.
Hva betyr dette når du bestiller smid
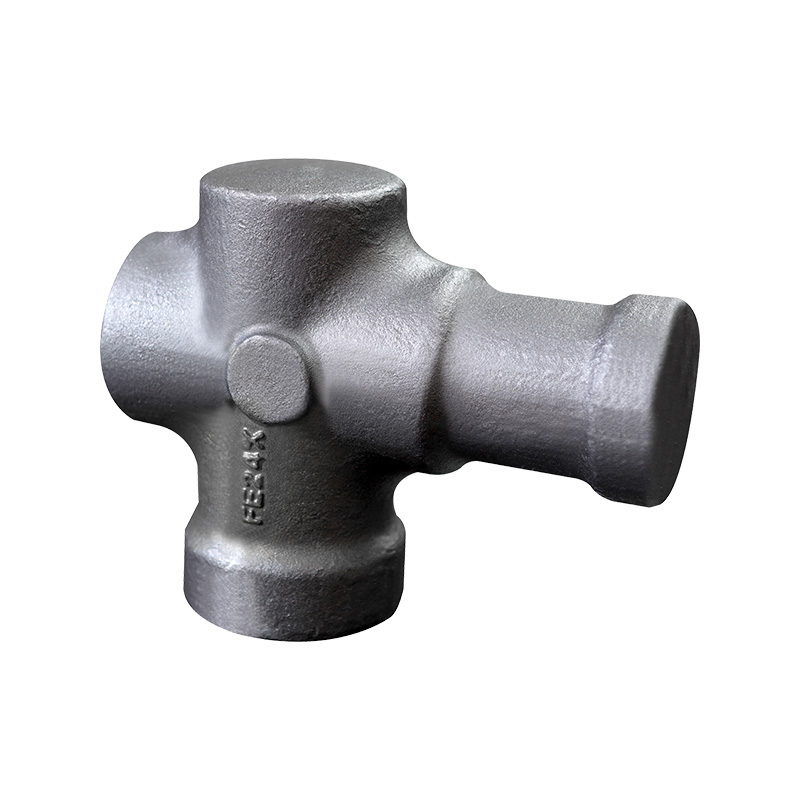
Ved ventilproduksjon er de fleste smidde kropper og panser laget av 4140 fordi trykkklassifiseringen og stivheten til tetningsområdet avhenger av prøvespenning, ikke bare sluttstyrke. Det er derfor kjøpere jobber med ventilsmiing Spør vanligvis om 4140 med et spesifisert herde-og-temper-hardhetsbånd.
 Tilpassede ventildeler smiing Produsent, leverandør, fabrikk Jiangyin Xinyu Forging Co., Ltd er Kina OEM/ODM produsent av ventildeler og smifirma for ventildeler, vi er profesjonelle... Se produkt →
Undergrunnsboreverktøy følger samme logikk. Kombinasjonen av gjennomherding, tretthetsmotstand og slagfasthet er nettopp grunnen til at 4140 dominerer olje og gass petrokjemisk smiing for borekrager, stabilisatorer og brønnhodekomponenter.
Olje og gass Produsent av petrokjemisk smiing, leverandør, fabrikk Som en Kina OEM/ODM leverandør av olje- og gass-petrokjemiske smidninger og olje- og olje- og gass-petrokjemiske smidingsselskap, Jiangyin Xinyu For... Se produkt → For gruvemaskiner tåler tannhjulemner, drivaksler og knusestifter store støtbelastninger, og 4140 smiing er vanligvis bråkjølt og herdet til 28-36 HRC for å overleve denne plikten. Når delen i hovedsak er sveiset inn i en maskinramme, flyttes ofte designet tilbake til 4130. Valget er en rutinemessig diskusjon i vår smiing av gruvemaskiner arbeid.
Tilpasset gruvemaskineri smiing Produsent, leverandør, fabrikk Jiangyin Xinyu Forging Co., Ltd er Kina OEM/ODM produsent av gruvemaskiner og smidingsselskap for gruvemaskiner, vi spesialiserer... Se produkt → | Søknad | Foretrukket karakter | Hovedårsaken |
|---|---|---|
| Flyrør, rullebur, ramme | 4130 | Sveisbarhet og seighet |
| Aksler, aksler, gir, spindler | 4140 | Styrke, utmattelsesliv, herdbarhet |
| Smidde ventilhus og panser | 4140 | Bevis stress- og hardhetskontroll |
| Sveisede trykkdeler | 4130 | Lavere risiko for sprekker i sveisen |
| Borkrager, subs, verktøyskjøter | 4140 | Balanse mellom styrke og seighet |
Kostnad og innkjøp: hva premien faktisk kjøper
4140 koster mer som råvare. Bar, billett og smi-emne priser for 4140 kjører vanligvis 5-15 % høyere per kilo enn tilsvarende 4130 former, mest på grunn av det høyere legeringsinnholdet. Men materialkostnad er bare en del av den totale delkostnaden. Anskaffelsesveien betyr ofte mer.
| Parameter | 4130 | 4140 |
|---|---|---|
| Relativ materialpris | Grunnlinje | 5 % til 15 % |
| Felles forsyningsskjema | Bar, rør, plate, smidde emner | Bar, billett, smidde emner, forherdet stang |
| Typisk leveringstilstand | Normalisert | Normalisert, or quenched and tempered to 28-32 HRC |
| Hardhet on arrival | ~180-220 HB | ~240-290 HB; 280-320 HB når forherdet |
| Ekstra butikkkostnad | Varmebehandling etter maskinering for deler med høy hardhet | Ofte ingen når den er forherdet |
Som en illustrativ beregning, hvis et smidd akselemne koster $1,50 per kilogram i 4130, kan det samme emnet i 4140 koste $1,60-$1,72. På en 100-kilograms blank er legeringspremien omtrent $10-$22 per del. Til sammenligning kan en separat slukke-og-tempereringssyklus legge til $80-$150 per del pluss håndteringstid og forvrengningsrisiko. For styrkekritiske maskinerte deler lukker den forhåndsherdede 4140-ruten vanligvis kostnadsgapet og kommer ofte ut foran.
Hvis ventilhusets styrke er den viktigste designrisikoen, er det verdt å lese hvorfor styrke mål styre ventil smiing kvalitet valg før du fryser spesifikasjonen.
Hvordan velge: en avgjørelsessjekk på fem spørsmål
Arbeid gjennom disse fem spørsmålene i rekkefølge. Hver enkelt peker på en karakter før du ser på noe datablad.
- Er delen sveiset som en bærende skjøt? Hvis ja, velg 4130. Sveiserisiko vil dominere alle andre materielle hensyn.
- Er snittet tykt, over ca. 30 mm, og trenger det gjennomhardhet? Velg 4140. 4130 kan ikke levere senterhardhet i tunge seksjoner.
- Bærer delen roterende eller gjentatte bøyningsbelastninger, for eksempel en aksel eller gir? Velg 4140 for høyere utmattelsesstyrke.
- Er vekt prioritet, med tynne vegger og formet rør? Velg 4130, og design rundt sveisbarheten.
- Hvordan vil delen varmebehandles? Hvis du ønsker å bearbeide forhåndsherdet materiale og hoppe over et separat varmebehandlingstrinn, er 4140 ved 28-32 HRC det praktiske svaret.
Før du forplikter karakteren til en tegning, bekreft at forsyningskjeden din kan inneholde det nødvendige prosessvinduet. Sjekke en leverandørs egen smiing, varmebehandling og maskineringsevne fjerner mye gjetting, spesielt for 4140 deler som er avhengig av en disiplinert sluk-og-temper-syklus.
Smibetraktninger: hvordan de to karakterene oppfører seg i butikken
Begge karakterene smir godt, men butikken må behandle dem forskjellig. Smitemperaturvinduer overlapper bare delvis: 4130 er vanligvis smidd fra 1150-1230°C og må slutte over 870°C; 4140 starter ved 1100-1200°C og må slutte over 900°C. Å gå under slutttemperaturen etterlater en blandet kornstruktur som er vanskelig å korrigere senere.
Post-smikjøling er hvor butikker mister 4140 deler. En stor 4140 seksjon luftkjølt for raskt kan utvikle slukningssprekker i dysen eller på kjølesjiktet. Standard praksis er ovnskjøling eller umiddelbar normalisering. 4130 er mer tolerant og kan saktekjøles i luft for mindre seksjoner, som er enda en grunn til at den er billigere å behandle.
Reduksjonsforhold og kornflyt betyr like mye. Designere som bestiller smidde deler bør vanligvis angi et minimumsreduksjonsforhold 3:1 i kritiske seksjoner , fordi tverrgående duktilitet i valset stang er iboende lavere enn i en smiing hvis kornstrøm følger delens kontur. En 4140-aksel smidd og deretter bråkjølt-og-temperert vil slå en maskinert-fra-stang-del på utmattelseslevetiden i nesten hver side-ved-side-test.
Etter smiing må den grove som smidde strukturen foredles. Normalisering ved 870-900°C er minimum for begge karakterer; for 4140 krever de fleste olje-og-gass- og gruvetegninger en full herde-og-tempereringssyklus til et spesifisert hardhetsbånd. En butikk som kontrollerer hele kjeden under ett tak er lettere å kvalifisere for dette arbeidet, fordi det kritiske kjøletrinnet aldri overlates til en underleverandør. Hele produksjonsanlegget ved vårt Jiangyin-anlegg dekker smiing, varmebehandling og maskinering på ett sted, noe som forkorter prosesskjeden og holder varmebehandlingshistorien sporbar.
Ofte stilte spørsmål
Hva er sterkest, 4130 eller 4140?
4140 er sterkere i alle varmebehandlede tilstander. I normalisert tilstand gir den omtrent 50 % mer flytegrense enn 4130. Selv etter at begge er bråkjølt og temperert ved samme temperatur, har 4140 en styrkefordel på omtrent 20 % og kjører 5-6 HRC hardere.
Kan 4140 sveises?
Ja, men kun med en kontrollert prosedyre: forvarming ved 200-315°C, lavhydrogenfylling, interpass-kontroll og ettersveis varmebehandling for bærende skjøter. 4130 er betydelig mer tilgivende og er standardvalget for sveisede kromolystrukturer.
Er 4130 eller 4140 bedre for aksler?
For kraftoverføring og roterende aksler er 4140 det bedre valget på grunn av sin høyere flytegrense, dypere herdbarhet og overlegen utmattelsesmotstand. Velg 4130 kun når akselen skal sveises inn i en større struktur.
Hva er hardhetsforskjellen etter varmebehandling?
Etter bråkjøling av olje og temperering ved 540°C, lander 4130 ved omtrent 32 HRC og 4140 ved omtrent 38 HRC. I store seksjoner utvides gapet fordi 4140 herder dypt mens 4130 forblir grunnherdende.
Er 4130 eller 4140 dyrere?
4140 koster typisk 5-15 % mer per kilo. Imidlertid kan den forhåndsherdede 4140-ruten fjerne en hel varmebehandlingsoperasjon fra butikkgulvet, noe som ofte gjør den ferdige delen billigere enn en 4130-del som krever separat herding.
Når ville en designingeniør velge 4130 fremfor 4140?
Når sveising dominerer fabrikasjonen, når seksjonen er tynn, når slagfasthet er kritisk, eller når vektbesparelse gjennom tynnveggdesign er viktigere enn maksimal styrke. Flyrør og racingrammer er de klassiske eksemplene.
Siste ord
Mellom 4130 og 4140 er det ingen universell vinner. Det er kun riktig karakter for geometrien, lasttilfellet og sammenføyningsmetoden. Bruk 4140 for maskinerte og herdede mekaniske deler som bærer last i tykke seksjoner; bruk 4130 for sveisede konstruksjoner der rissrisiko og seighet bestemmer resultatet. En leverandør som kan smi, varmebehandle og maskinere begge kvalitetene i ett hus, gjør avveiningen enklere å administrere, fordi materialendringen bare er en linjepost – den virkelige verdien ligger i prosesskontrollen rundt det.