

Det direkte svaret: 316L vinner i korrosive miljøer
Når du sammenligner 304 og 316L rustfritt stål for smidde komponenter, den avgjørende faktoren er molybden . 316L inneholder 2 til 3 prosent molybden, mens 304 inneholder ingen. Det enkeltlegeringselementet løfter gropmotstandsekvivalentnummeret (PREN) fra omtrentlig 19 i 304 til omtrent 26 i 316L , som direkte oversetter til langt bedre motstand mot kloridindusert gropdannelse og sprekkkorrosjon.
Så konklusjonen er grei:
- Velg 316L for marine atmosfærer, sjøvannskontakt, kjemisk prosessering, offshore olje- og gassutstyr, og enhver applikasjon der klorider er tilstede i arbeidsvæsken.
- Velg 304 for generell atmosfærisk service, ferskvannssystemer, matforedlingsutstyr der klorideksponeringen er minimal, og innendørs installasjoner som ikke møter aggressive kjemiske angrep.
Dette er ikke en liten materiell erstatning. Korrosjonsytelsesgapet mellom disse to kvalitetene vil direkte bestemme levetiden til smidde deler som ventilhus, flenser og pumpekomponenter. Vi vil gå gjennom sammensetningsdata, mekaniske egenskaper, korrosjonsmekanismer, kostnadsbetraktninger og de praktiske scenariene som bør drive beslutningen din.
Kjemisk sammensetning: Hva som faktisk er forskjellig
Standard komposisjonsgrenser for begge kvaliteter er publisert i ASTM A240, spesifikasjonen som dekker krom og krom-nikkel rustfri stålplate, -plate og -strimmel for trykkbeholdere og generelle bruksområder. De tre kritiske forskjellene er molybdeninnhold, karbonmaksimum og nikkelområde.
| Element | 304 | 316L |
|---|---|---|
| Krom (Cr) | 18,0 % – 20,0 % | 16,0 % – 18,0 % |
| Nikkel (Ni) | 8,0 % – 10,5 % | 10,0 % – 14,0 % |
| Molybden (Mo) | Ingen spesifisert | 2,0 % – 3,0 % |
| Karbon (C) | 0,08 % maksimum | 0,03 % maksimum |
| Mangan (Mn) | 2,0 % maksimum | 2,0 % maksimum |
| Silisium (Si) | 0,75 % maksimum | 0,75 % maksimum |
| Fosfor (P) | 0,045 % maksimum | 0,045 % maksimum |
| Svovel (S) | 0,03 % maksimum | 0,03 % maksimum |
| Nitrogen (N) | 0,10 % maksimum | 0,10 % maksimum |
Hva disse tallene betyr i praksis:
- Molybden er korrosjonsarbeidshesten. Den stabiliserer den passive oksidfilmen på ståloverflaten, spesielt i kloridholdige miljøer. Uten det kan kloridioner bryte ned den passive filmen og sette i gang gropdannelser.
- Det lavere karbonet i 316L (0,03 % maks) reduserer risikoen for kromkarbidutfelling under sveising. Dette er grunnen til at "L"-graden foretrekkes for sveisede fabrikasjoner uten varmebehandling etter sveising.
- Nikkelområdet i 316L er høyere (10–14%) å balansere den ferrittdannende effekten av molybden og opprettholde en fullt austenittisk mikrostruktur ved romtemperatur.
Mekaniske egenskaper og smiadferd
Både 304 og 316L er austenittiske rustfrie stål. De deler den samme ansiktssentrerte kubiske krystallstrukturen, noe som gir dem utmerket seighet – selv ved kryogene temperaturer så lave som -196 °C. De mekaniske egenskapsforskjellene mellom de to er beskjedne, men de har fortsatt betydning for designingeniører og smibutikker.
| Eiendom | 304 | 316L |
|---|---|---|
| Strekkstyrke, MPa (ksi) | ≥ 515 (75) | ≥ 485 (70) |
| Yield Strength (0,2 % offset), MPa (ksi) | ≥ 205 (30) | ≥ 170 (25) |
| Forlengelse i 2 tommer (50 mm), % | ≥ 40 | ≥ 40 |
| Hardhet, Brinell (HBW) | ≤ 201 | ≤ 217 |
| Elastisitetsmodul, GPa | 193 | 193 |
Den litt lavere strekk- og flytegrensen på 316L er et direkte resultat av det lavere karboninnholdet. I praksis er denne forskjellen vanligvis innenfor normale designmarginer og dikterer sjelden karaktervalget av seg selv. Det som betyr mer er hvordan materialet oppfører seg under smiing og varmebehandling.
Fra et smiingssynspunkt blir begge kvaliteter behandlet i samme generelle temperaturområde: 1100 til 1250 °C (2010–2280 °F) . Materialet bør ikke smies under ca. 950°C, fordi austenittisk rustfritt materiale har lavere duktilitet på det tidspunktet og kan sprekke. Endelige smioperasjoner bør avsluttes over sensibiliseringsområdet 425–815 °C for å unngå kromkarbidutfelling.
Vår smiing og varmebehandlingsevner håndtere begge kvalitetene ved å bruke kontrollerte deformasjonsforhold og presise glødingssykluser for å produsere komponenter med jevn kornstruktur og forutsigbar mekanisk ytelse.
Korrosjonsbestandighet: Hvor 316L trekker avgjørende fremover
Korrosjonsmotstand er den viktigste forskjellen mellom disse to karakterene. Det er ikke en subtil forskjell – i mange tjenestemiljøer vil 304 svikte for tidlig mens 316L yter perfekt. Den tekniske beregningen som brukes til å estimere pittingmotstanden er Pitting Resistance Equivalent Number (PREN) , beregnet som:
PREN = %Cr 3,3 × %Mo 16 × %N
Bruker typiske sammensetningsverdier:
- 304: PREN ≈ 18,0 3,3(0) 16(0,05) = 18.8
- 316L: PREN ≈ 16,5 3,3(2,5) 16(0,05) = 25.6
PREN-forskjellen på omtrent 7 poeng er betydelig. Rent praktisk betyr det:
- Kloridgroper: 316L kan tolerere kloridkonsentrasjoner rundt 1000 ppm ved romtemperatur, mens 304 vanligvis svikter når kloridene overstiger noen hundre ppm ved langvarig eksponering.
- Spaltkorrosjon: I stillestående eller skjermede områder gir 316L langt bedre beskyttelse mot de innestengte, sure forholdene som utvikler seg i sprekker.
- Spenningskorrosjonssprekker (SCC): Begge kvalitetene er mottakelige for klorid SCC, men 316L har en betydelig høyere terskeltemperatur og kloridkonsentrasjon før sprekking starter. Data publisert av Nickel Institute viser at 316L motstår SCC i kokende 42 % magnesiumkloridløsning i lengre varighet enn 304.
For marin service er forskjellen stor. Sjøvann inneholder vanligvis rundt 19 000 ppm kloridioner . I et slikt miljø er 304-utviklingen av gropdannelse vanligvis rask - ofte synlig i løpet av måneder i sprutsoner. 316L, selv om den ikke er helt immun, gir mye lengre levetid i marine miljøer med moderat temperatur. Allikevel krever permanent nedsenket marine applikasjoner mer korrosjonsbestandige kvaliteter som dupleks rustfrie eller superaustenittiske legeringer.
Korrosjonsdata fra ASM Internationals korrosjonstekniske håndbok viser at 316L har en kritisk groptemperatur på ca. 35°C i en standard jernkloridtest (ASTM G48 Metode A), mens 304s kritiske groptemperatur er ca. 15°C . Denne 20°C-marginen er grunnen til at 316L er spesifisert for varmevekslere og rørsystemer som håndterer brakkvann og prosesslaker.
Industrielle applikasjoner og karaktervalg
I en verden av industriell smiing er materialvalg drevet av prosessvæsken eller driftsatmosfæren. Følgende tabell oppsummerer hvilken karakter som vanligvis angis på tvers av vanlige applikasjoner.
| Applikasjonsmiljø | Anbefalt karakter | Grunn |
|---|---|---|
| Ferskvann, fuktig inneluft | 304 | Generell korrosjonsbestandighet til lavere pris |
| Marin / kyst atmosfære | 316L | Molybden motstår kloridgroper fra saltspray |
| Kjemisk prosessering, syrer | 316L | Overlegen motstand mot svovelsyre, fosforsyre og organiske syrer |
| Matforedlingsutstyr | 304 eller 316L | Begge oppfyller krav til hygieniske overflater; 316L for sure matvarer |
| Olje og gass, offshore | 316L | Kloridrike produserte væsker og sjøvannseksponering |
| Farmasøytisk, rent på plass | 316L | Aggressive CIP-rengjøringskjemikalier (kaustisk, syrer) |
| Kjølekretser for kjernefysiske reaktorer | 316L | Utmerket korrosjonsytelse i vannkontrollsystemer med høy renhet |
For spesifikt produksjon av ventilsmiing avhenger karakterbeslutningen av servicevæsken. Slukeventiler, kuleventiler og kuleventiler som brukes i vanndistribusjonslinjer blir ofte smidd fra 304 fordi klorider er ubetydelige. Når samme ventiltype er spesifisert for kjemisk overføring eller sjøvannsservice, kreves 316L for kropps-, panser- og trimkomponenter.
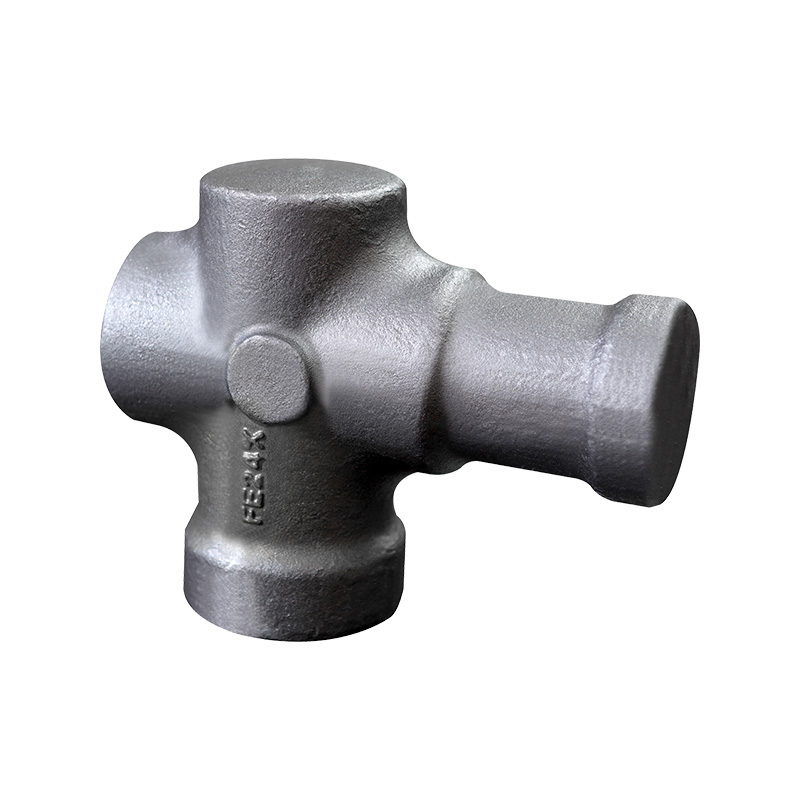
 Smidde ventildeler for korrosive og høytrykkstjenester Ventilsmiing må tåle mekanisk påkjenning og korrosjon. Denne produsenten tilbyr tilpassede smidde komponenter for ventilhus, panser og trimmer, med materialalternativer som 316L for kloridrike miljøer. Se produkt →
I olje- og gassindustrien møter offshoreplattformer og undervannsutstyr de tøffeste miljøene. Produsert vann inneholder høye kloridkonsentrasjoner, og naturgass kan bære hydrogensulfid og karbondioksid. 316L er standardmaterialet for mange smidde flenser, koblinger og ventilhus i disse tjenestene, fordi det gir en balanse mellom korrosjonsmotstand og mekanisk styrke som 304 ikke kan matche.
Olje- og gasssmiing for offshore- og undervannsapplikasjoner Offshoreplattformer og undervannsutstyr krever korrosjonsbestandige smidde flenser, koblinger og ventilhus. Denne leverandøren leverer 316L smiing som balanserer styrke og motstand mot klorider og H2S. Se produkt → For kjernekraftverkskomponenter er 316L mye brukt i primærkretsrør og reaktorkjølevæskepumpekomponenter. Lavkarbonversjonen foretrekkes for å minimere sensibilisering under sveising, som ellers kan redusere korrosjonsmotstanden i den varmepåvirkede sonen. klomindustriens vekt på materialer som kan opprettholde integritet over flere tiår med bruk, gjør 316L til det mer passende valget for kritiske smidde komponenter.
Kjernefysisk smiing for primærkretskomponenter Kjernekraftverk krever smiing med lavt karbon for å forhindre sensibilisering. Denne produsenten produserer 316L smidde deler for reaktorkjølevæskepumper og rør, og sikrer langsiktig integritet under stråling og varme. Se produkt → Sveising og fremstillingshensyn
"L" i 316L står for lite karbon , og det er uten tvil den nest viktigste forskjellen etter molybden. Standard 304 inneholder opptil 0,08 % karbon. Når materialet er oppvarmet i området på 425–815°C under sveising kan karbon reagere med krom ved korngrenser for å danne kromkarbid. Dette fjerner krom fra den faste løsningen rundt korngrensen, og etterlater området sårbart for intergranulær korrosjon.
316L minimerer denne risikoen fordi karbon er begrenset til maksimalt 0,03 %, som er under løselighetsgrensen i temperaturområdet der sensibilisering normalt forekommer. Dette gjør 316L til et foretrukket materiale for fabrikerte sammenstillinger, spesielt der varmebehandling etter sveis ikke er praktisk, slik som store smidde sveiser, feltreparasjoner og rørspoler.
Praktiske sveisemerknader for begge kvaliteter:
- Bruk AWS ER316L fyllmetall når du sveiser 316L for å opprettholde korrosjonsmotstanden.
- Ved sveising er 304, ER308L eller ER308 filler standard. For sveising 304 til 316L, bruk ER316L filler for å sikre at sveiseavsetningen har molybden.
- Unngå overdreven varmetilførsel; hold interpass-temperaturer under 150°C i 304 for å redusere sensibiliseringsrisikoen.
- Utglødning etter sveising ved 1040–1100°C etterfulgt av rask avkjøling gjenoppretter full korrosjonsmotstand i begge kvaliteter.
For smibutikker påvirker kornstørrelsen som oppnås under smiing også sveisbarhet og korrosjonsytelse. En finere, jevn austenittisk kornstruktur, oppnådd gjennom kontrollert sluttsmiingstemperatur og riktig varmebehandling, gir bedre motstand mot intergranulær korrosjon etter sveising. Dette er en grunn til at det er viktig å jobbe med en smiprodusent med sterk prosesskontroll når man spesifiserer rustfrie komponenter.
Kostnad, tilgjengelighet og livssyklusverdi
Råvarekostnad er ofte den første bekymringen når en prosjektingeniør sammenligner 304 og 316L. Som av nyere markedsdata fra spesialstålleverandører, 316L koster omtrent 20 til 35 prosent mer enn 304 i tallerken- og barformer. Prisforskjellen kommer nesten utelukkende fra molybden, som er et av de dyrere legeringstilskuddene i rustfritt stål, og i mindre grad fra det høyere nikkelinnholdet i 316L.
Men materialkostnad er bare en del av ligningen. La oss vurdere et realistisk scenario:
- Et prosessventilhus smidd fra 304 koster omtrent 2000 dollar i råmateriale til gjeldende priser. Den er installert i en tjeneste der kloridkonsentrasjoner av og til når 500 ppm ved 50°C. Innen to år er gropdannelse synlig, og ventilen er skiftet, inkludert arbeid og nedetid.
- Det samme ventilhuset smidd fra 316L koster omtrent 2500–2700 dollar i råmateriale, men fortsetter å fungere pålitelig i over ti år.
I eksemplet ovenfor resulterer den inkrementelle materialinvesteringen på $500–$700 et 5× lengre serviceintervall . Når du tar med erstatningsarbeid, produksjonstap under vedlikehold og risikoen for uplanlagt nedleggelse, er 316L nesten alltid det rimelige valget i enhver prosess der klorider er tilstede.
For applikasjoner uten klorideksponering er 304 fortsatt en utmerket økonomisk beslutning. Den tilbyr lignende styrke og fabrikasjonsegenskaper, og de lavere materialkostnadene kan resultere i betydelige besparelser når du kjøper hundrevis av smidde komponenter.
Sjekkliste for praktisk beslutning
Bruk denne sjekklisten for å bestemme hvilken karakter som er passende for din smidde komponent. Svar ærlig på hvert spørsmål, og karakteren blir åpenbar.
| Spørsmål | Hvis ja | Hvis Nei |
|---|---|---|
| Vil delen komme i kontakt med sjøvann eller saltspray? | 316L | 304 kan være tilstrekkelig |
| Er servicevæsken aggressiv (syrer, saltlake, klorider)? | 316L | 304 er tilstrekkelig |
| Vil komponenten bli sveiset i en stor fabrikasjon? | 316L (foretrukket) | 304 akseptabelt hvis PWHT er mulig |
| Er komponenten for offshore- eller subsea-tjeneste? | 316L | Ikke anbefalt |
| Er budsjettet ekstremt stramt uten korrosjonsrisiko? | 304 sparer forhåndskostnader | 316L er fortsatt tryggere på lang sikt |
| Er delen brukt i høytemperaturservice over 500°C? | Begge har lignende grenser | Ikke en avgjørende faktor |
Hvis prosjektet ditt involverer smidde komponenter som flenser, ventilhus, pumpehus eller tilpassede deler som må overleve i utfordrende miljøer, feil på siden av 316L . Forhåndsmaterialekostnadspremien er vanligvis liten sammenlignet med kostnadene ved for tidlig feil, og den langsiktige påliteligheten er verdt investeringen.
Ofte stilte spørsmål
1. Er 316L alltid bedre enn 304?
nr. 316L er ikke universelt overlegen. Den er overlegen i kloridrike, marine og aggressive kjemiske miljøer. For generell atmosfærisk eksponering, ferskvann, mange bruksområder for matforedling og innendørs service, tilbyr 304 perfekt tilstrekkelig korrosjonsbestandighet til 20 til 35 prosent lavere materialkostnad. Valget bør alltid baseres på tjenesteforhold, ikke på en antagelse om at høyere karakter betyr bedre.
2. Hvorfor kalles 316L "L"-karakteren?
"L" står for lavt karbon. 316L begrenser karbon til 0,03 % maksimum, sammenlignet med 0,08 % maksimum i standard 316. Dette lave karboninnholdet forhindrer kromkarbidutfelling under sveising, og eliminerer risikoen for sensibilisering og intergranulær korrosjon. Det gjør 316L til et bedre valg for sveisede fabrikasjoner.
3. Hvor mye dyrere er 316L sammenlignet med 304?
Basert på nyere spesialstålmarkedspriser, koster 316L vanligvis 20 til 35 prosent mer enn 304 i tilsvarende mølleproduktformer. Premien er drevet av molybden og noe høyere nikkelinnhold. Imidlertid favoriserer livssykluskostnaden ofte 316L når korrosjonsinduserte feil vil føre til dyr nedetid og utskifting.
4. Kan 304 og 316L sveises sammen?
Ja, 304 og 316L er sveisbare til hverandre. Det anbefalte tilsatsmetallet er AWS ER316L, som introduserer molybden i sveiseavsetningen og sørger for at skjøten opprettholder korrosjonsmotstanden nærmere 316L. Forrensing og riktig varmetilførselskontroll er avgjørende for å unngå sveisefeil.
5. Hvilken PREN-verdi bør jeg vurdere for sjøvannsservice?
For langvarig eksponering av sjøvann anbefaler de fleste OEM-spesifikasjoner en PREN på minst 25. 316L med en typisk PREN på 26 oppfyller denne terskelen for mange bruksområder. For permanent neddykking i varmt eller tropisk sjøvann anbefales materialer med PREN over 40 (dupleks eller superaustenittiske kvaliteter) sterkt.
6. Har 316L lavere mekanisk styrke?
Ja, litt. Minste strekkfasthet på 316L er 485 MPa mot 515 MPa for 304, og flytegrense er 170 MPa mot 205 MPa. Dette er forårsaket av lavere karboninnhold. I de fleste applikasjoner er denne forskjellen innenfor designgodtgjørelse og påvirker ikke karaktervalg. Der det kreves høyere styrke, kan kaldbearbeiding øke flytegrensen for begge kvaliteter.
7. Vil 304 ruste i en kystatmosfære?
Ja, 304 vil etter hvert vise grop- og overflateflekker når den utsettes for kystsaltspray. Tiden til feil avhenger av avstanden fra kysten, luftbåren saltinnhold, fuktighet og nedbør. På steder innenfor omtrent 1,6 kilometer fra havet med høy luftfuktighet er 316L det tryggere valget for utsatte smidde deler.
Endelig anbefaling
Hvis du spesifiserer smiing for industrielt utstyr, starter karakterbeslutningen med et klart spørsmål: Hva vil denne komponenten bli utsatt for under service? Hvis svaret inkluderer klorider, sjøvann, aggressive prosesskjemikalier eller utendørs kystforhold, er 316L det riktige valget. Hvis servicemiljøet er godartet - ferskvann, tørr innendørsluft, ikke-aggressive væsker - gir 304 betydelige kostnadsbesparelser uten meningstap i ytelse.
Når du kjøper smidde komponenter, er karakterspesifikasjonen bare halve historien. Selve smiingsprosessen – inkludert oppvarmingstemperatur, deformasjonsforhold og varmebehandling – bestemmer den endelige kornstrukturen og korrosjonsmotstanden. Dette er grunnen til at samarbeid med en produsent som kontrollerer legeringssammensetning og prosessparametere er avgjørende for å oppnå pålitelig komponentytelse.
At Jiangyin Xinyu smiing , produserer vi smidde komponenter fra begge kvaliteter, og bruker kontrollert smiing og varmebehandlingspraksis for å levere konsistente materialegenskaper i ventilsmiing, olje- og gasskomponenter, smiing av kjernefysiske prosjekter og deler av gruveutstyr. Vårt tekniske team jobber direkte med kundene for å velge riktig materiale for deres spesifikke serviceforhold, balansere korrosjonsytelse, mekaniske krav og kostnad.